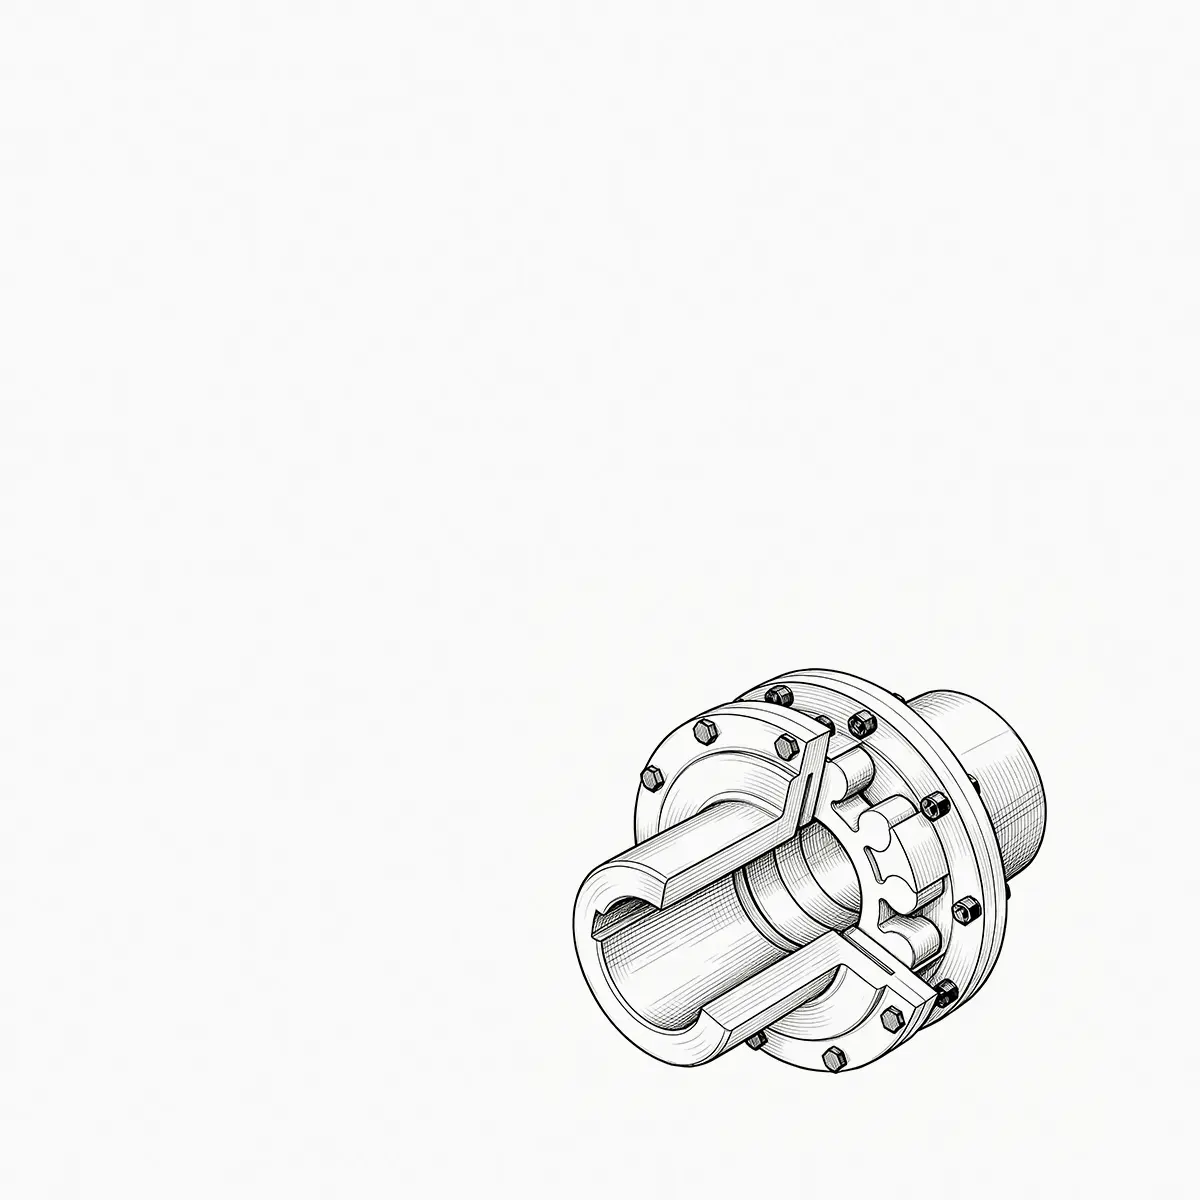
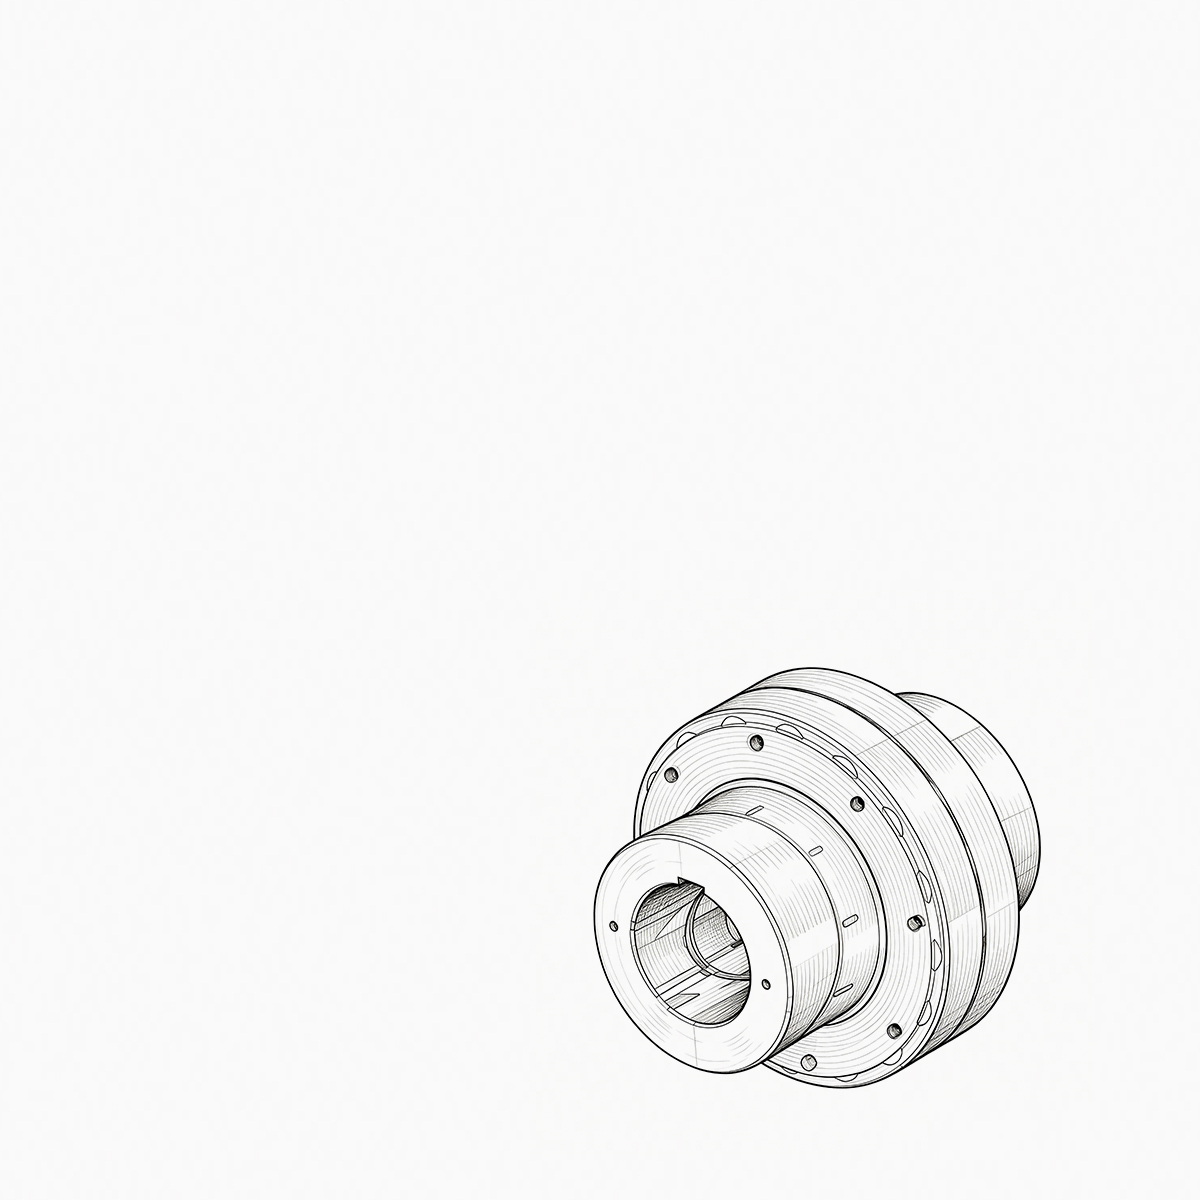
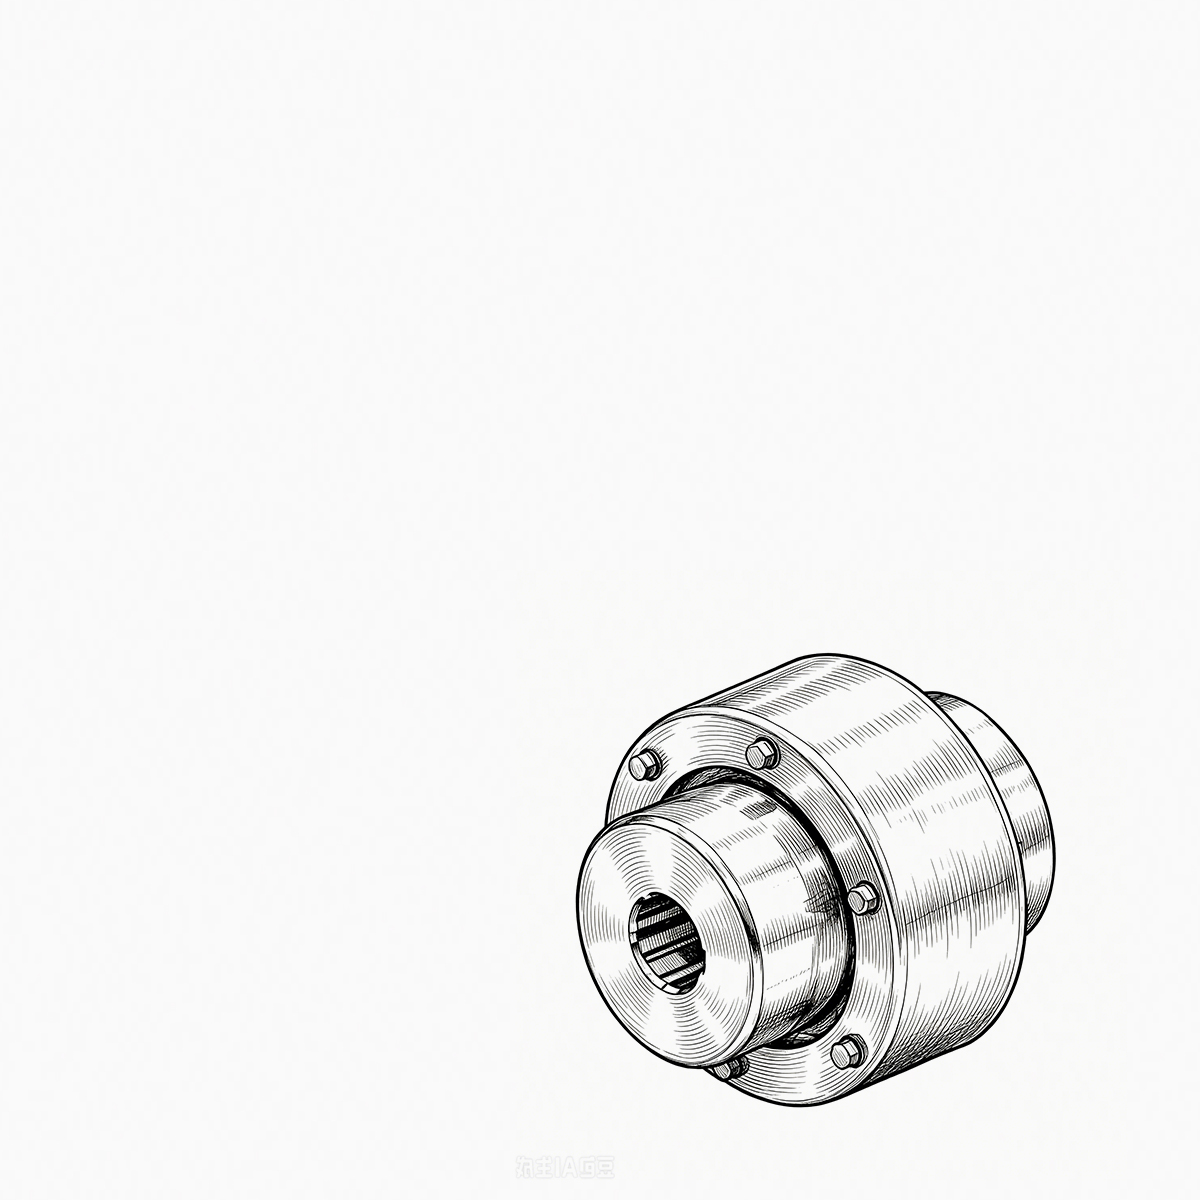
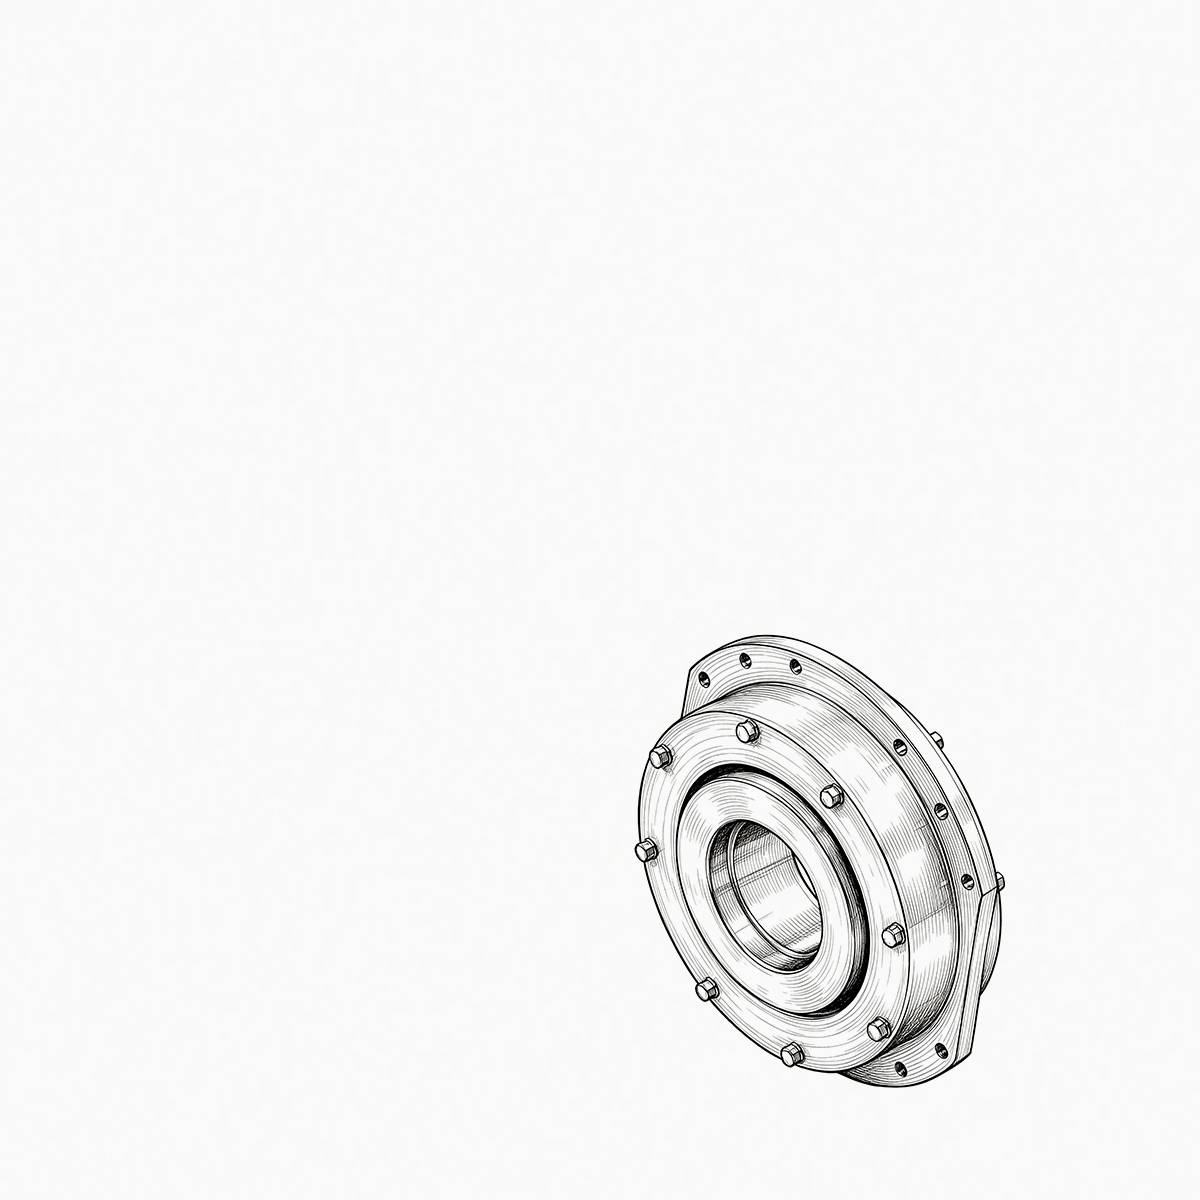
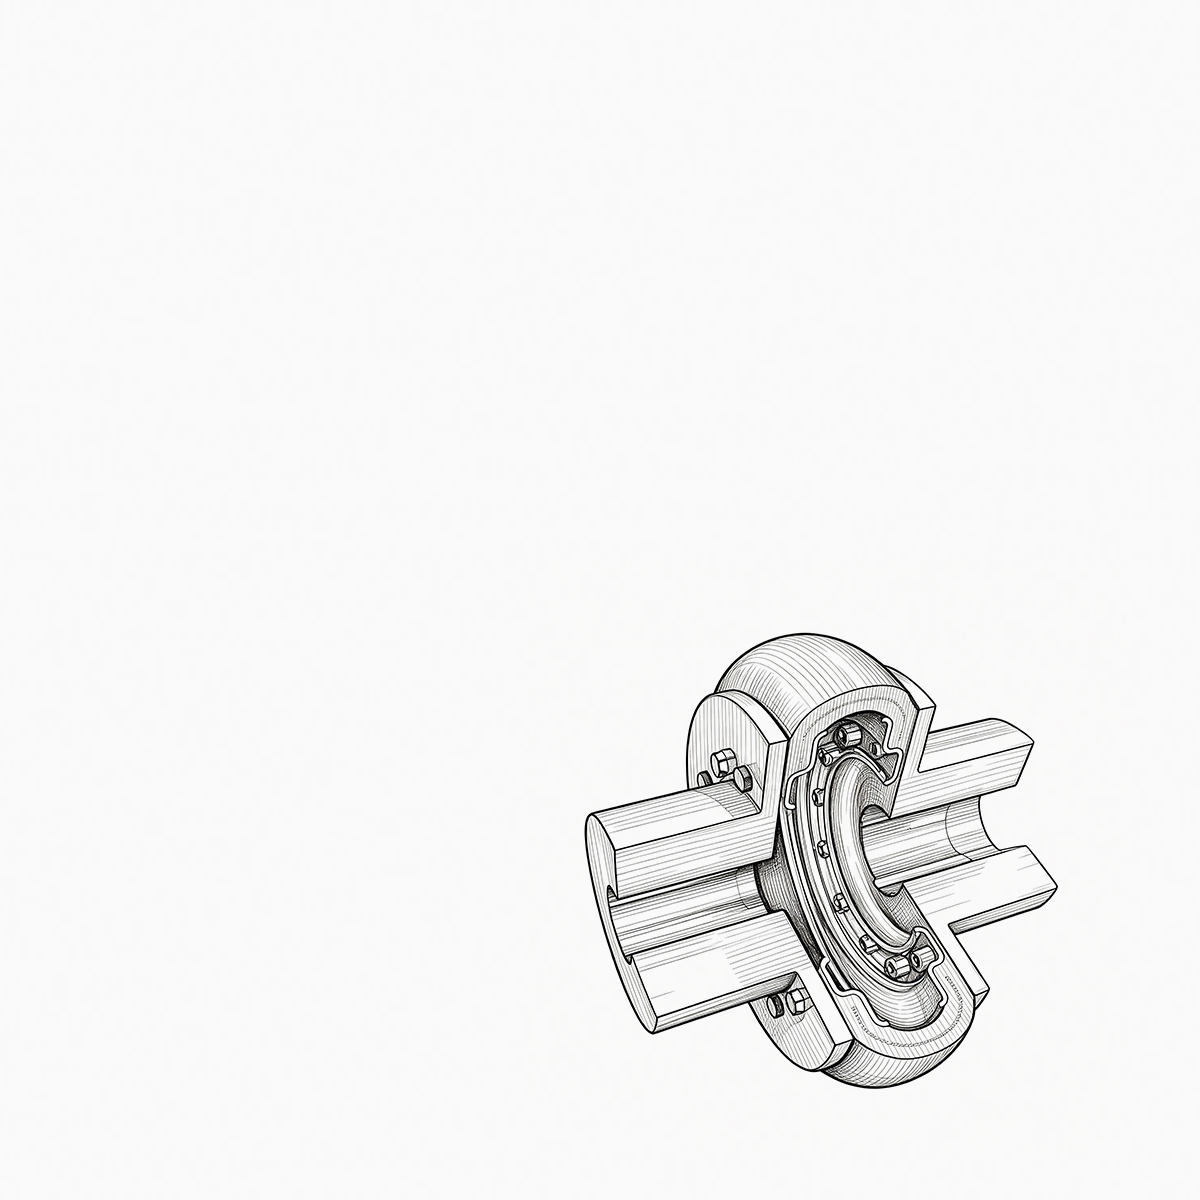
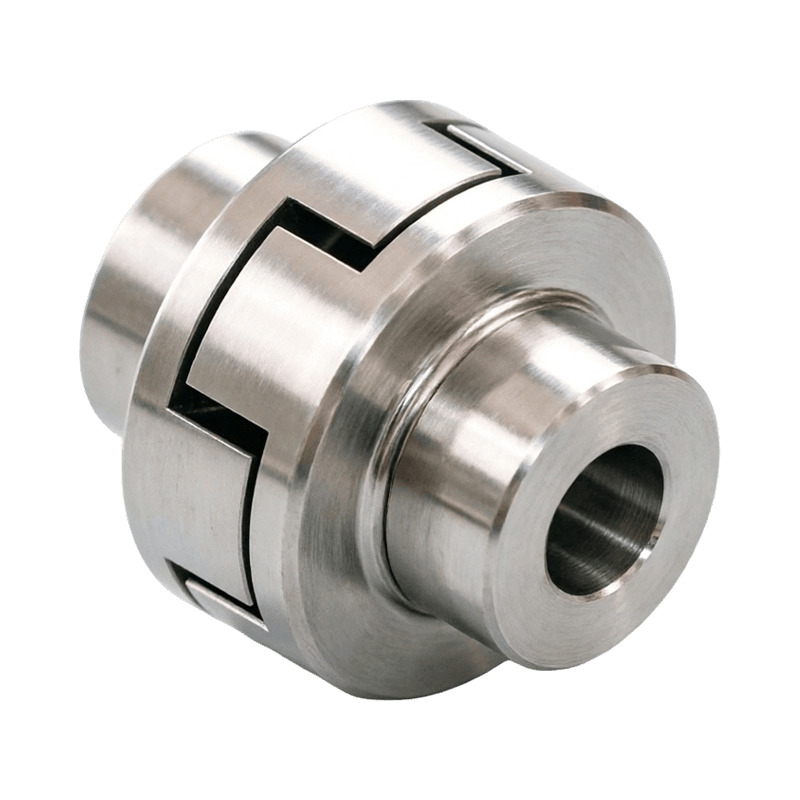
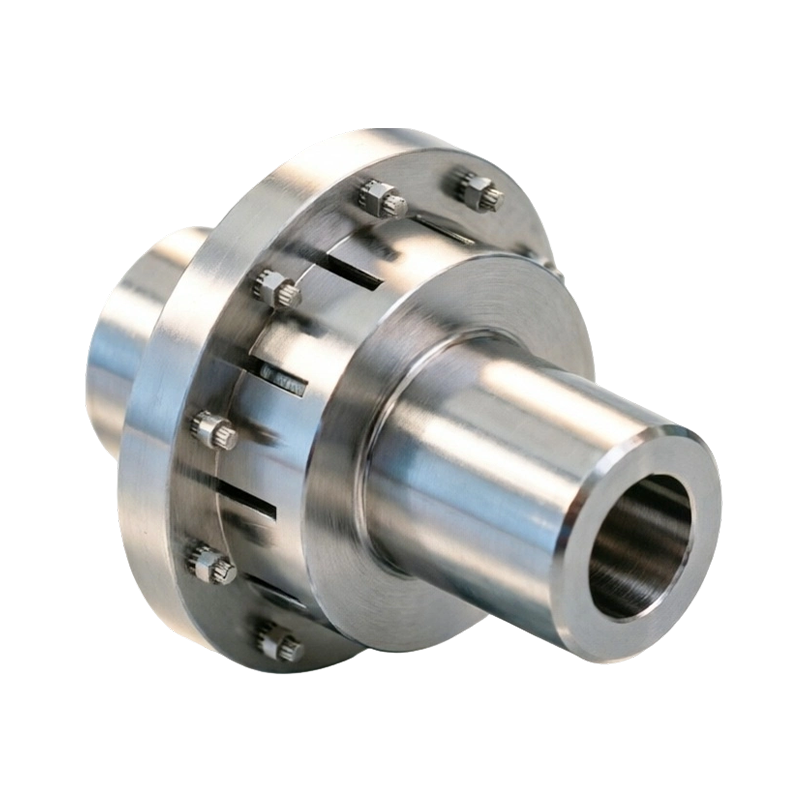
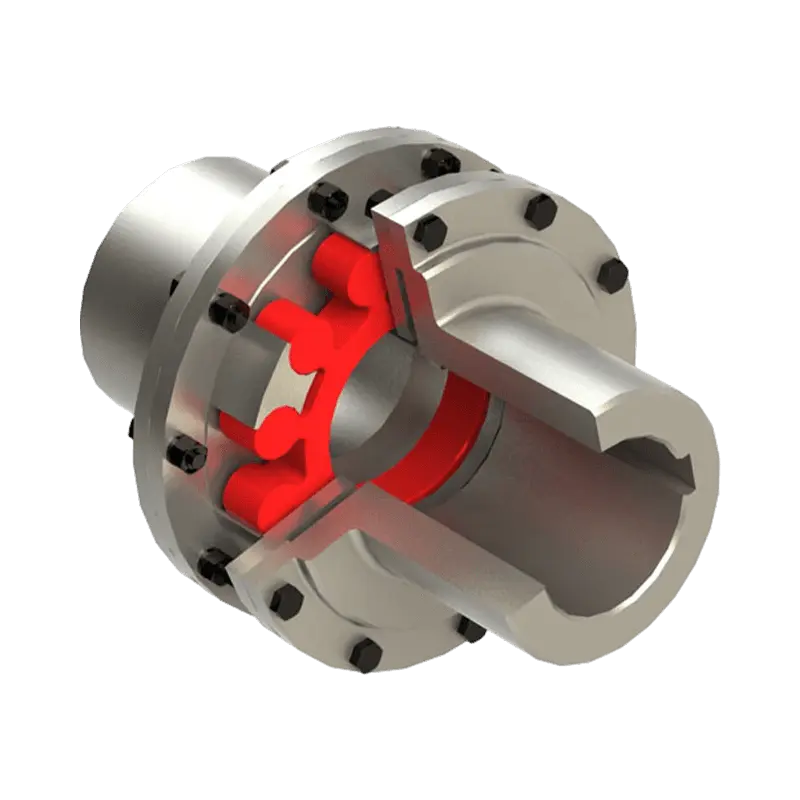
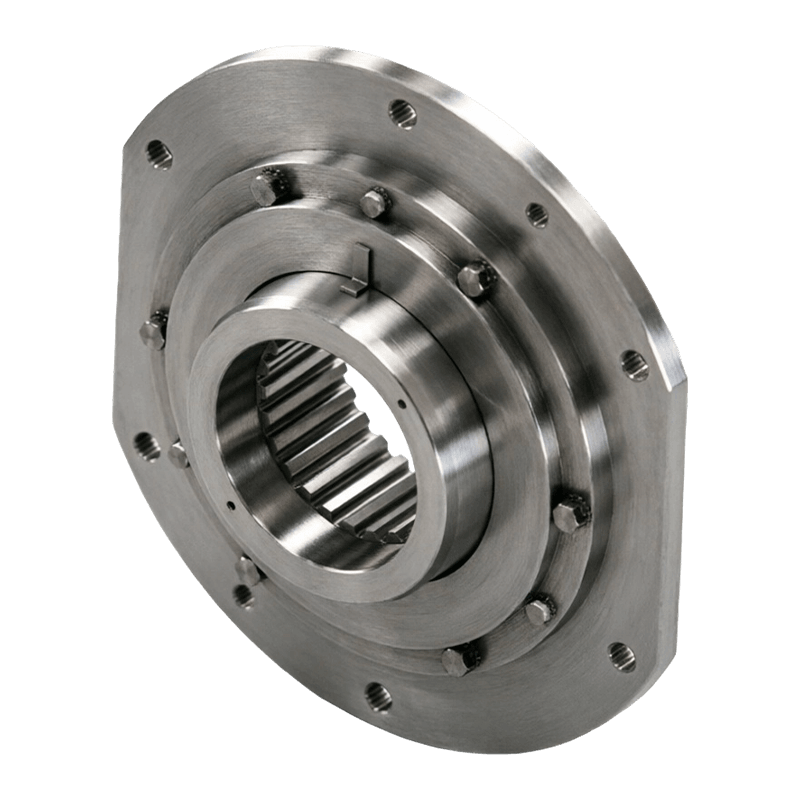
Sürekli bir üretim hattında sabah saat 2:10'da bir bağlantı arızası oluştu. Aktarma organları durur, alarmlar...
READ MORE
Doğru Endüstriyel Kaplinlerin Seçiminde Kritik Faktörler Nelerdir?
Yönetici 2026-08-19Endüstriyel Kaplinler: Kesin Teknik Ansiklopedi - Sınıflandırma, Boyutlandırma, Arıza Önleme ve Yaşam Döngüsü Yönetimi
endüstriyel kaplinler ağır sanayideki hemen hemen her döner makine sisteminin temelini oluşturan hassas mekanik arayüzlerdir. Çoklu megavatlık rüzgar türbini aktarma organlarından yüksek hızlı CNC iş millerine kadar, endüstriyel kaplinler Tork iletimi, geometrik yanlış hizalamanın dengelenmesi, burulma titreşiminin sönümlenmesi ve aşırı yük bağlantısının kesilmesi gibi kritik görevleri yerine getirin. Bu makale, mekanik tasarım ilkelerinden, malzeme biliminden ve saha arıza analizinden yararlanarak mekanik arızaların sistematik bir açıklamasını sunmaktadır. endüstriyel kaplinler – teknik sınıflandırmaları, niceliksel boyutlandırma metodolojileri, kurulum ve bakım standartları ve yaygın arıza modları. Tahrik sistemi tasarımcıları, güvenilirlik mühendisleri ve satın alma uzmanları için iş başında bir mühendislik referansı olarak tasarlanmıştır.
1. Endüstriyel Kaplinlerin İki Geniş Kategorisi ve Mekanik Özleri
Rijit Kaplinler – Sıfır Deplasmanlı Kısıtlama Sistemleri
Rijit kaplinler, tahrik eden ve tahrik edilen miller arasında hiçbir bağıl harekete izin vermez. Sabit bir bağlantı elde etmek için yüksek hassasiyetle işlenmiş yüzeylere (örn. ince tornalanmış çaplar ve taşlanmış uç yüzeyler) ve hassas şekilde takılmış kamalara veya konik pimlere dayanırlar. Burulma sertlikleri teorik olarak sonsuzdur ve sıfır boşluk sağlar; bu da onları, yazdırma kayıt mekanizmaları veya delik delme makinesi indeksleme sürücüleri gibi mutlak senkronizasyon gerektiren uygulamalar için ideal kılar. Tipik sert tipler arasında kovanlı kaplinler (girişimli veya konik burçlu), flanşlı kaplinler (tork aktarımı için raybalanmış cıvatalar kullanan) ve kelepçeli kaplinler (torku radyal sürtünme yoluyla ileten) bulunur. Ancak Aşil'in sert topuğu endüstriyel kaplinler Kurulumun yanlış hizalanmasına karşı son derece hassastır: eşeksenlilik hatası 0,02 mm'yi aştığında, ortaya çıkan ek bükülme momentleri yataklara aşırı yük uygulayarak aşırı ısınmaya ve ciddi durumlarda ana şaftın yorulma kırılmasına neden olur. Bu nedenle, rijit ile donatılmış miller kaplinler temel yerleşiminin düzenli olarak izlenmesiyle birlikte hem soğuk hem de sıcak lazer hizalaması talep edin.
Esnek Kaplinler – Elastik Kompanzasyon Sistemleri
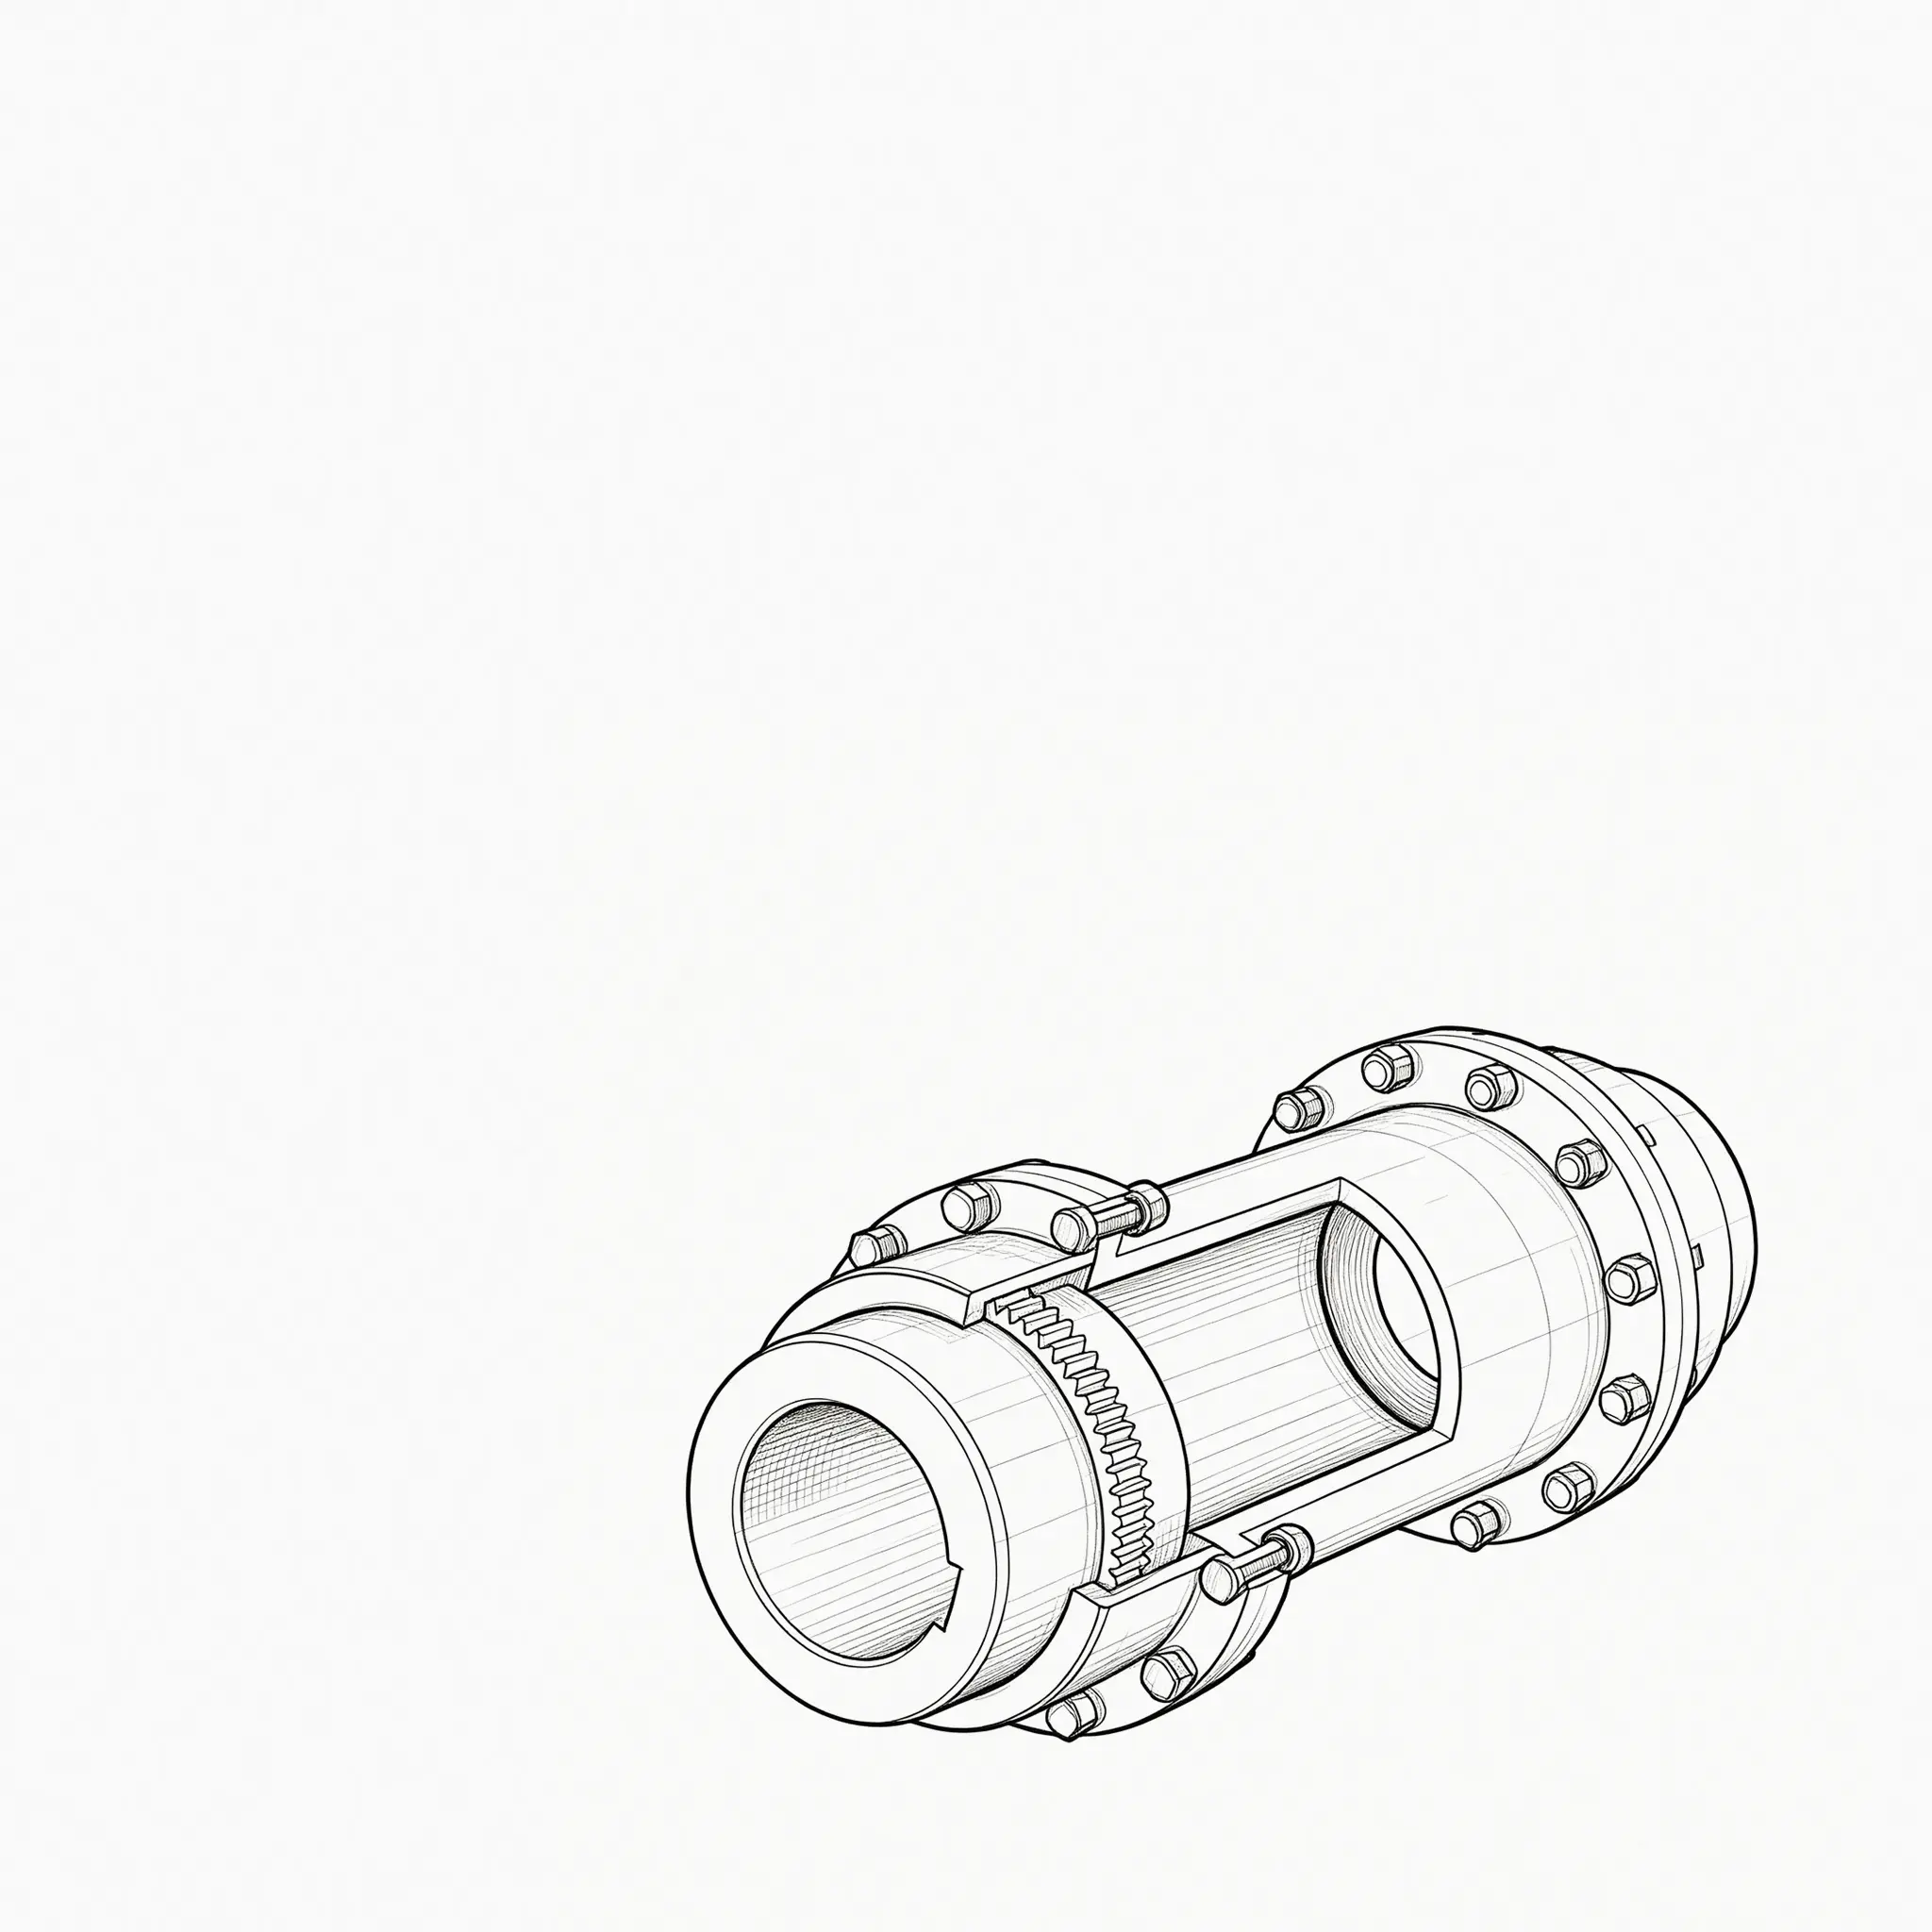
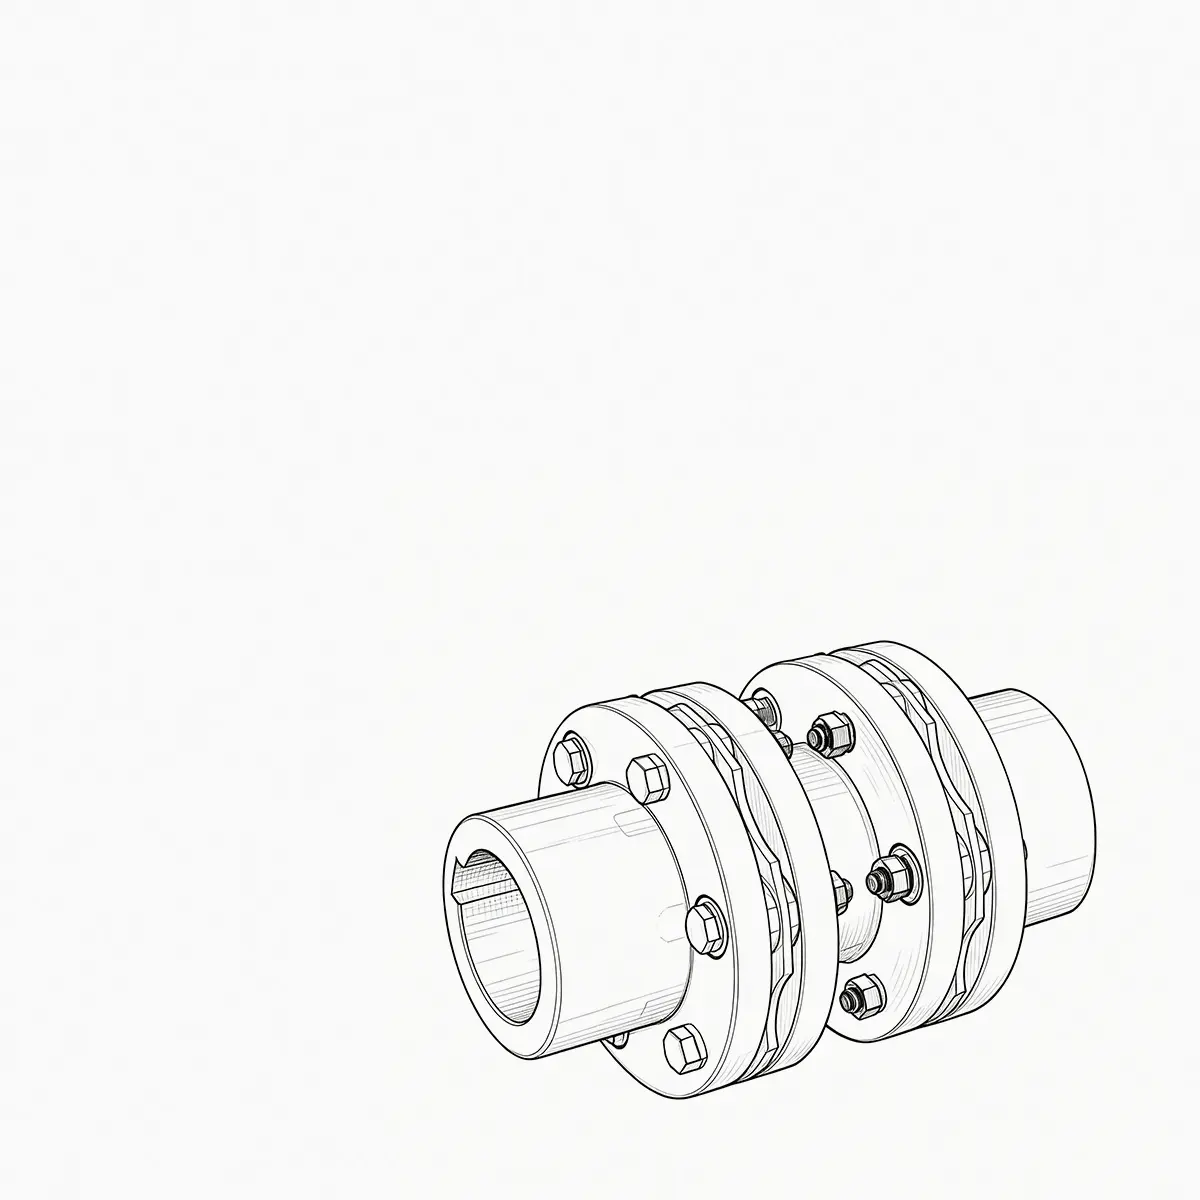
Esnek kaplinler, radyal, eksenel ve açısal şaft yer değiştirmelerini aktif olarak absorbe etmek için elastik elemanlar (metalik diyaframlar, körükler, serpantin yaylar veya kauçuk/poliüretan bileşenler) veya geometrik dengeleme yapıları (dişli kaplinlerindeki diş boşluğu) içerir. Mekanik davranışları, tanımlanmış sertlik ve sönümleme katsayılarına sahip bir yaylı sönümleme sistemi olarak modellenebilir. Esnek kaplinler yalnızca yanlış hizalamanın neden olduğu ek yatak yüklerini büyük ölçüde azaltmakla kalmaz, aynı zamanda ana taşıyıcılardan (motorlar veya elektrik motorları) tork dalgalanmalarını etkili bir şekilde izole ederek aşağı yöndeki hassas ekipmanı korur. Elastik malzemeye göre metalik esnek tiplere (disk, diyafram, dişli ve ızgara) ve elastomerik tiplere (çene, lastik ve pim burcu) ayrılırlar. Metalik esnek kaplinler geniş sıcaklık toleransı (-50°C ila 280°C) ve yüksek yük kapasitesi sunar, ancak dişli ve ızgara tasarımları periyodik yağlama gerektirir; elastomerik tipler basit, bakım gerektirmez ve yüksek sönümleme oranları (0,08-0,20) sergiler, ancak sıcaklık ve yağ dirençleri polimer özellikleri tarafından kısıtlanır, bu da onları genel hizmet pompaları, fanları ve kompresörleri için daha uygun hale getirir. Endüstri verileri, aynı çalışma koşulları altında uygun bir esnek seçeneğin seçilmesi gerektiğini göstermektedir. endüstriyel kaplinler L'yi uzatabilir 10 rulman ömrünün %35 ila %70 oranında artması, herhangi bir aktarma organı için en uygun maliyetli güvenilirlik yükseltmesini temsil eder.
2. On Yaygın Endüstriyel Kaplin Tipinin Kapsamlı Performans Karşılaştırması (Mühendislik Seçim Matrisi)
| Tür | Radyal (mm) | Eksenel (mm) | Açısal (°) | Sönümleme Oranı | Yağlama | Maksimum Hız (rpm) |
| Kılıf (Sert) | 0 | 0 | 0 | ≈0 | Yok | ≤3.000 |
| Flanş (Sert) | 0 | 0 | 0 | ≈0 | Yok | ≤2,500 |
| Dişli (Esnek) | ±0,6 | ±3,5 | ±1,5 | 0,03–0,05 | Gres | ≤6.000 |
| Disk (Esnek) | ±0,4 | ±2,5 | ±1,0 | 0,04–0,08 | Yok | ≤15.000 |
| Körükler (Esnek) | ±0,3 | ±2,0 | ±1,5 | 0,05–0,10 | Yok | ≤30.000 |
| Çene (Elastomerik) | ±0,6 | ±3,5 | ±2,0 | 0,10–0,20 | Yok | ≤8.000 |
| Lastik (Elastomerik) | ±1,0 | ±4,0 | ±2,5 | 0,15–0,25 | Yok | ≤5.000 |
| Izgara (Esnek) | ±0,8 | ±3,0 | ±1,8 | 0,12–0,18 | Gres | ≤7.000 |
Not: Tolerans değerleri standart boyutlar için tipiktir; Kesin rakamlar için bireysel veri sayfalarına bakın.
3. Endüstriyel Kaplinlerin Dört Temel Mühendislik Misyonu
Görev 1: Verimli Yüksek Tork, Yüksek Güç Aktarımı
Asıl görevi endüstriyel kaplinler Mekanik torkun ana taşıyıcıdan (elektrik motoru, dizel motor veya buhar türbini) tahrik edilen makineye (pompa, kompresör, fan veya haddehane) minimum kayıpla aktarılmasıdır. Çalışma sırasında kaplinin hem kararlı durum yüklerine hem de geçici tork artışlarına dayanması gerekir. Örneğin, bir çelik kaba işleme tesisinde, tepe torklar dişli veya ızgara tipinde nominal değerin 4-6 katına ulaşabilir. endüstriyel kaplinler Yüksek akma dayanımı ve darbe dayanımıyla kesintisiz güç akışı sağlar. İletim verimliliği enerji tüketimini doğrudan etkiler; sert kaplinler %99,9'dan fazla verimlilik elde edebilirken, esnek kaplinler dahili sönümleme ve sürtünmeden dolayı %98 ile %99,5 arasında değişir ve diş profili veya diyafram kalınlığı tasarımıyla optimize edilebilir.
Görev 2: Çok Boyutlu Yanlış Hizalama Telafisi
Gerçek dünya mühendisliğinde mutlak hizalamaya ulaşılamaz. Temel oturması, boru gerilimi, termal genleşme ve yatak aşınmasının tümü şaftlar arasında radyal, eksenel ve açısal kaymalara neden olur. Telafi edilmediğinde bu yer değiştirmeler, rulmanların aşırı yüklenmesine neden olan yıkıcı sınırlama kuvvetleri üretir. Esnek endüstriyel kaplinler Bu hareketleri elastik deformasyon veya göreceli kayma yoluyla absorbe eder. Örneğin, bir disk kaplininin metalik diyafram paketi eksenel gerilim/sıkıştırma altında ±2,5 mm eksenel yüzmeye izin verecek şekilde esneyebilir, kıvrımlı şekli ise ±0,4 mm radyal hatayı karşılayabilir. Bu özellik, rulmanları korur ve ana şaftın bükülme yorgunluğunu önler; bu, tüm aktarma organlarının servis ömrünün uzatılmasında kritik bir faktördür.
Görev 3: Burulma Titreşimi ve Şok Yük Sönümlemesi
İçten yanmalı motor ateşleme darbeleri, elektrik motorunun harmonik torkları ve kırıcılardan gelen darbe yüklerinin tümü aktarma organlarında burulma salınımlarını harekete geçirir. Kontrol edilmediği takdirde bu salınımlar dişli dişlerinde çukurlaşmaya, kama aşınmasına ve hatta şaft kırılmasına neden olur. Yüksek sönümleme endüstriyel kaplinler (elastomerik ve ızgaralı tipler) şok enerjisini iç sürtünme yoluyla ısıya dönüştürür. Kauçuk veya poliüretan elemanların kayıp faktörü 0,10-0,25'e ulaşabilir ve dinamik amplifikasyon faktörlerini etkili bir şekilde azaltır. Sık başlatma-durdurma veya geri dönüş döngülerine sahip uygulamalar için (örn. vinç vinçleri), yüksek sönümlemeli bir kaplin çalışmayı önemli ölçüde düzgünleştirir ve tepe gerilimlerini azaltır.
Görev 4: Aşırı Yük Güvenliği Bağlantısının Kesilmesi
kesin endüstriyel kaplinler Tahrik zincirindeki zayıf halka görevi gören tork sınırlayıcı özellikleri entegre edin. Tahrik edilen makine sıkıştığında veya durduğunda, torkun önceden belirlenmiş bir eşiği aşmasına neden olur, emniyet pimleri kırılır veya bilyeli kilitleme mekanizmaları devreden çıkar ve güç aktarımını anında keser. Bu güvenlik fonksiyonu pahalı motorları ve dişli kutularını ciddi hasarlardan korur. Emniyet pimli kaplinler, milisaniyelik yanıt süreleriyle ayarlanan torkun ±%5'i kadar açma doğruluğu sunar ve vidalı konveyörlerde, kovalı elevatörlerde ve karıştırıcılarda yaygın olarak kullanılır; düşük maliyetli ancak son derece güvenilir bir koruma stratejisidir.
4. Mühendislik Terminolojisi: Kaplin ve Bağlayıcı – Kritik Bir Ayrım
Kaplin
Mekanik güç aktarımında, kaplin Tork ve hareket aktarımı amacıyla iki dönen şaftı birbirine bağlamaya adanmış hassas bir bileşendir. Yerleşik arayüz standartlarına uygundur (silindirik veya konik şaftlar, paralel veya kıvrımlı kamalar) ve performans parametreleri (nominal tork, yorulma mukavemeti, atalet momenti, kritik hız) titizlikle hesaplanır. Bağlantı kalıcı (daralan sert kaplinler) veya sökülebilir (flanşlı tipler) olabilir. Terim, ISO 14691 ve AGMA 9000 gibi uluslararası standartlarda kesin olarak tanımlanmaktadır.
Bağlayıcı
Bağlayıcı daha geniş ve disiplinler arası bir terimdir. Akışkan gücünde, hızlı çıkarılabilen hidrolik konnektörleri ifade eder; elektronikte optik veya RF bağlaştırıcıları ifade eder; makine mühendisliğinde bile bağlayıcı hızlı bağlanan cihazlara veya tork iletmeyen bağlantılara (ör. çeki çubuğu bağlaştırıcıları) atıfta bulunabilir. Bu nedenle, bir tedarik veya tasarım belgesinde "bağlayıcı"nın kullanılması belirsizlik riski taşır. Döner şaft güç aktarımı için doğru ve net terim şudur: kaplin – bu nedenle tüm yetkili ürün katalogları bu cihazları “Endüstriyel Kaplinler” altında sınıflandırır.
5. Çalışılan Örnek ve Karşılaştırmalı Tablo ile Altı Adımlı Seçim Prosedürü
Doğru seçim endüstriyel kaplinler uzun vadeli güvenilirliğin temel taşıdır. Endüstri standardı prosedür, burada tam bir sayısal örnekle gösterilen altı adımdan oluşur.
- 1. Adım: Sürücü gücünü ve hızını belirleyin (P m , n m ) motor etiketinden veya tahrik edilen makine gereksiniminden.
- Adım 2: Nominal tork T'yi hesaplayın N = 9550 × P / n (N·m).
- 3. Adım: Yük türüne (tekdüze, orta derecede şok, ağır şok) ve günlük çalışma saatlerine (genellikle 1,0–2,5) dayalı olarak servis faktörü K'yı belirleyin.
- 4. Adım: Düzeltilmiş tork T'yi hesaplayın D = T N × K. Seçilen kaplinin nominal torku T R ≥ T D .
- Adım 5: Delik ve kama yuvası boyutlarını mil çaplarına ve kama standartlarına (GB/T 1095 veya ANSI B17.1) göre doğrulayın.
- Adım 6: Kritik hızı kontrol edin – yüksek hızlı uygulamalar için kaplinin yanal kritik hızının çalışma aralığından en az %15 uzakta olduğundan emin olun.
Çalışılan Örnek:
Bir santrifüj pompa, 1480 rpm'de 160 kW'lık bir motorla çalıştırılır. Yük orta derecede şoktur (K=1,75), ortam sıcaklığı 40°C (elastomerik kaplinler 0,95'lik bir sıcaklık düzeltmesi gerektirir).
T N = 9550 × 160 / 1480 ≈ 1032 N·m
T D = 1032 × 1,75 / 0,95 ≈ 1901 N·m
Bu nedenle elastomerik bir ürün seçin endüstriyel kaplinler nominal torku ≥1901 N·m ile yapın ve mil çapının (φ65 mm, kama genişliği 18 mm) kaplinin delik aralığı dahilinde olduğunu doğrulayın.
Tipik Hizmet Faktörleri K
- Düzgün yük (fanlar, hafif konveyörler): 1,0–1,2
- Orta şok (santrifüj pompalar, kompresörler): 1,3–1,7
- Ağır şok (kırıcılar, haddehaneler): 1,8–2,5
- Sık geri dönüşler (vinçler, vinçler): 2,0–3,0
Sıcaklık azalması: elastomerik tipler için, 80°C'nin üzerinde dereceyi °C başına %0,5 azaltın; metalik tipler düzeltme gerektirmez.
Kaplin Tipleri Arasında Tork Yoğunluğu ve Yanlış Hizalama Kapasitesinin Niteliksel Karşılaştırması
Tork yoğunluğu (yüksek → düşük) vs Yanlış hizalama kapasitesi (düşük → yüksek)
Niteliksel temsil – kesin değerler için üretici verilerine başvurun
6. Endüstriyel Kaplinler için Kritik Malzemeler ve İleri Üretim Süreçleri
Alaşımlı Yapı Çelikleri
40Cr, 42CrMo ve 34CrNiMo6 gibi kaliteler, ince bir güç ve tokluk dengesi (UTS 900–1100 MPa) elde etmek için söndürülür ve temperlenir. Dişli bağlantı halkaları ve flanşlarında yaygın olarak kullanılırlar, temas yorgunluğuna ve diş bükülmesine karşı dayanıklıdırlar.
Paslanmaz ve Isıya Dayanıklı Çelikler
Açık deniz, kimya ve gıda uygulamaları için 304 veya 316L paslanmaz çelik mükemmel korozyon direnci sağlar. Yüksek sıcaklık türbin kaplinleri için 17‑4PH gibi çökeltmeyle sertleşen kaliteler, akma dayanımını 450°C'ye kadar korur.
Yüksek Performanslı Elastomerler
Çeneli bağlantı örümcekleri tipik olarak poliüretan (PU) veya nitril kauçuktan (NBR) kalıplanır. PU mükemmel aşınma ve yırtılma direnci sunar (80–95 Shore A), NBR ise yağa dayanıklıdır ve bu da onu hidrolik pompa tahrikleri için ideal kılar. Enjeksiyon veya sıkıştırma kalıplama sönümleme özelliklerini kontrol eder.
Yüzey Sertleştirme İşlemleri
Dişli dişlerinin 58-62 HRC'ye kadar karbonlanması ve söndürülmesi, sert çekirdeği korurken sürtünme direncini artırır. Fosfat veya MoS₂ kaplamalar, özellikle alıştırma sırasında sürtünmeyi azaltır. endüstriyel kaplinler sınır yağlama altında çalışır.
7. Kurulum Hizalama Standartları ve Bakım Programları
Hassas Hizalama Gereksinimleri
Lazer hizalama araçları kullanıldığında, 3000 rpm'nin altındaki genel amaçlı ekipmanlar için radyal sapma ≤0,05 mm ve açısal sapma ≤0,05 mm/100 mm olmalıdır. Yüksek hızlı turbo makineler için (>10.000 rpm), bu değerler 0,02 mm ve 0,02 mm/100 mm'ye kadar daraltılır. Yanlış hizalamadaki her 0,1 mm'lik artış, rulman yüklerini %15-20 oranında artırabilir. Sıcak çalışan trenler (örneğin buhar türbinleri) için, çalışma sıcaklığında doğru hizalamayı sağlayacak şekilde termal büyümeyi karşılayacak şekilde soğuk ayarlı ön dengelemeler hesaplanmalıdır.
Yağlama ve Periyodik Bakım
Gresle yağlanan dişli ve ızgara kaplinleri için EP (aşırı basınç) lityum bazlı gres (NLGI #2) kullanın. Kavite hacminin %70-80'ine kadar doldurun; aşırı doldurma, çalkalama ısısına neden olur. Normal koşullar altında her 2.000 saatte veya 3 ayda bir yeniden yağlayın; yüksek sıcaklıklarda (>80°C) veya yüksek nemde, aylık aralıklarla kısaltın. Her altı ayda bir, gevşemeyi önlemek için cıvatalı bağlantıları kalibre edilmiş bir anahtarla yeniden torklayın. Elastomerik tipler için, ucu üç ayda bir çatlama, şişme veya sertlik değişikliği >5 Shore A açısından inceleyin; tespit edilirse değiştirin.
8. Saha Arıza Modları – Teşhis ve İyileştirme
Arıza: Dişli kaplin dişinde aşınma ve çukurlaşma
Kök neden: Yağlayıcının azlığı veya bozulması, 1,5°'yi aşan açısal hizalama ile birleştiğinde, kenar yüklemesine ve dayanıklılık sınırının (σ) üzerinde temas gerilimine yol açar. H ). Çözüm: Sentetik EP grese geçin, ≤1,0°'ye yeniden hizalayın ve diş sertliğinin tasarım özelliklerini karşıladığını doğrulayın.
Arıza: Disk kaplin diyaframı kırığı
Kök neden: Rezonanslı çalışmadan (hız kritik seviyeye yakın) veya aşırı eksenel ön yükten (>±3 mm) kaynaklanan yüksek döngü yorgunluğu. Çözüm: Burulma titreşimi analizi yapın, çalışma hızını ayarlayın veya daha sert bir diyafram paketi seçin; Doğru termal toleransla soğuk durumda eksenel aralığı sıfırlayın.
Arıza: Çene örümceğinin aşırı ısınması ve erimesi
Kök neden: Poliüretan, tekrarlanan aşırı yük, yetersiz havalandırma veya yağın kimyasal etkisi nedeniyle 120°C'nin üzerinde yumuşar. Çözüm: Hytrel®'e (150°C özelliği) yükseltin, koruyucuya soğutma yuvaları ekleyin veya yağ buharı mevcutsa NBR'ye geçin.
9. Modern Aktarma Organlarında Endüstriyel Kaplinlerin Sistemik Vazgeçilmezliği
Sistem dinamiği açısından bakıldığında, endüstriyel kaplinler basit konnektörlerden çok daha fazlasıdır; dönen makine sisteminin "mekanik sigortası" ve "dinamik filtresi" görevi görürler. Vazgeçilmezlikleri üç boyuttan kaynaklanmaktadır:
- Ayırma: Motorun ve tahrik edilen makinenin bağımsız olarak konumlandırılmasına olanak tanıyarak yerleşim, kurulum ve bakım konusunda tasarım özgürlüğü sağlar; katı entegre tasarımlarla bu imkansızdır.
- Ekonomik verimlilik: Kaplin, rulman, conta ve dişli üretim toleranslarında yanlış hizalama telafisi ve titreşim emiliminin merkezileştirilmesiyle gevşetilebilir ve aynı sistem ömrüne daha düşük maliyetle ulaşılabilir. Veriler, aynı yaşam hedefleri için yüksek kaliteli esnek sistemlerle donatılmış sistemlerin olduğunu göstermektedir. kaplinler toplam üretim giderlerini %12-18 oranında azaltabilir.
- Güvenlik: Aşırı yük korumalı endüstriyel kaplinler yıkıcı ekipman hasarına karşı son savunma hattıdır. Madencilik kırıcılarında, zamanında bağlantı kesilmeden metalin çarpması veya durması meydana gelirse, motor rotoru arızası veya dişli kutusu muhafazasının yırtılması, çok büyük mali kayıplara ve güvenlik tehlikelerine yol açabilir.
Sonuç olarak, endüstriyel kaplinler Yüzyıllardır süren endüstriyel uygulamalarla onaylanmış en uygun çözümü temsil eder ve teknik değerleri tüm önemli mekanik tasarım el kitaplarında ve mühendislik standartlarında kodlanmıştır.
>%75
Endüstriyel tahrik arızalarının büyük bir kısmı hatalı kaplin seçimi veya bakımıyla bağlantılıdır
Doğru seçim sistem MTBF'sini 2–3 kat artırabilir
10. Endüstriyel Kaplinlerin Temel Performans Ölçüleri ve Gelişmiş Özellikleri
500 kN·m
Maksimum tek üniteli tork kapasitesi (ağır hizmet dişli tipi)
±0,5°~±3°
Açısal kaçıklık kapasitesi aralığı (elastomerik ve metalik tipler)
30.000 dev/dak
Hassas körüklü kaplinler için izin verilen maksimum hız
-50°C~ 280°C
Tamamen metalik esnek kaplinler için geniş sıcaklık aralığı
<0,01°
Burulma boşluğu – hassas disk kaplinleri için sıfıra yakın, servo kontrolü için ideal
Bu performans aralıkları, mikro hassas sürücülerden ağır hizmet madencilik uygulamalarına kadar her şeyi kapsar. Uygulamaya özel özelleştirilmiş endüstriyel kaplinler çözümler, daha fazla rotor dinamiği analizi ve FEA doğrulaması gerçekleştirilebilir.
Mühendislik Paketi: Seçimden Saha Hizmetine Bütünsel Bir Bakış
Seçme endüstriyel kaplinler yalnızca bir tablo arama çalışması değildir; yük spektrumunu, kurulum alanını, çevresel uyumluluğu ve yaşam döngüsü maliyetini kapsayan sistem düzeyinde bir analiz gerektirir. Mühendisler sürücünün dinamik özelliklerini (başlangıç torku, frenleme torku, şok frekansı) erken tanımlamalı ve yanlış hizalama ve termal büyüme için yeterli marj oluşturmalıdır. Sahada, titreşim izleme ve yağlayıcı analizine dayalı öngörücü bakım rejimi, plansız arıza sürelerini en aza indirir. Unutmayın: iyi seçilmiş endüstriyel kaplinler bağladığı ekipmanın büyük bakım aralığı kadar dayanmalıdır; bu, seçim başarısının nihai ölçüsüdür.
Ayrıntılı kurulum çizimleri, sonlu eleman analiz raporları veya burulma titreşimi vaka çalışmaları için teknik kanalımızı takip edin veya projenizle ilgili olarak doğrudan mühendislik ekibimizle iletişime geçin. endüstriyel kaplinler gereksinimler.
ÖNV: Yüksek hızlı turbomakine uygulamaları için diyafram kaplinini dişli kaplinden daha uygun kılan şey nedir?SONRAKİ: Dişli Kaplini ve Tambur Dişli Kaplini: Açıklanan Temel Farklılıklar
İlk Bilen Siz Olun
Özel fırsatlar ve en son teklifler için aşağıya e-posta adresinizi girerek kaydolun.
Haberler
-
-
Titreşim monitörü bir alarmı tetiklediğinde kompresör sisteminiz 9.800 rpm'de çalışıyor. Bakım ekibinizin inc...
READ MORE -
Aynı yedek dişli kaplini için iki fiyat teklifi veriliyor: Bir mağazadan 1.850 dolar, diğerinden 2.600 dolar. Her ...
READ MORE -
Bir bakım mühendisi arızalı bir kaplini pompa tahrikinden çıkarıyor. Elastomer manşonlar çatlamış, pim cıvataları ...
READ MORE -
Bir çelik fabrikasındaki ekipman alıcısı bir zamanlar bir kaplini şaft çapına ve katalog torkuna göre eşleştirmişt...
READ MORE -
Bir çelik fabrikasındaki bakım planlamacısının, çıkış tablası tahrikindeki yedek tambur dişlisi kaplini için üç te...
READ MORE
HAKKIMIZDA
ÜRÜNLER
ENDÜSTRİLER
BİZE ULAŞIN
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: No.1, Minying Geliştirme Bölgesi, Zhenjiang, Jiangsu, Çin
Telif hakkı © Zhenjiang Orienthold Machinery Co., Ltd. Tüm Hakları Saklıdır.
 Özel Endüstriyel Şaft Kaplin Üreticileri